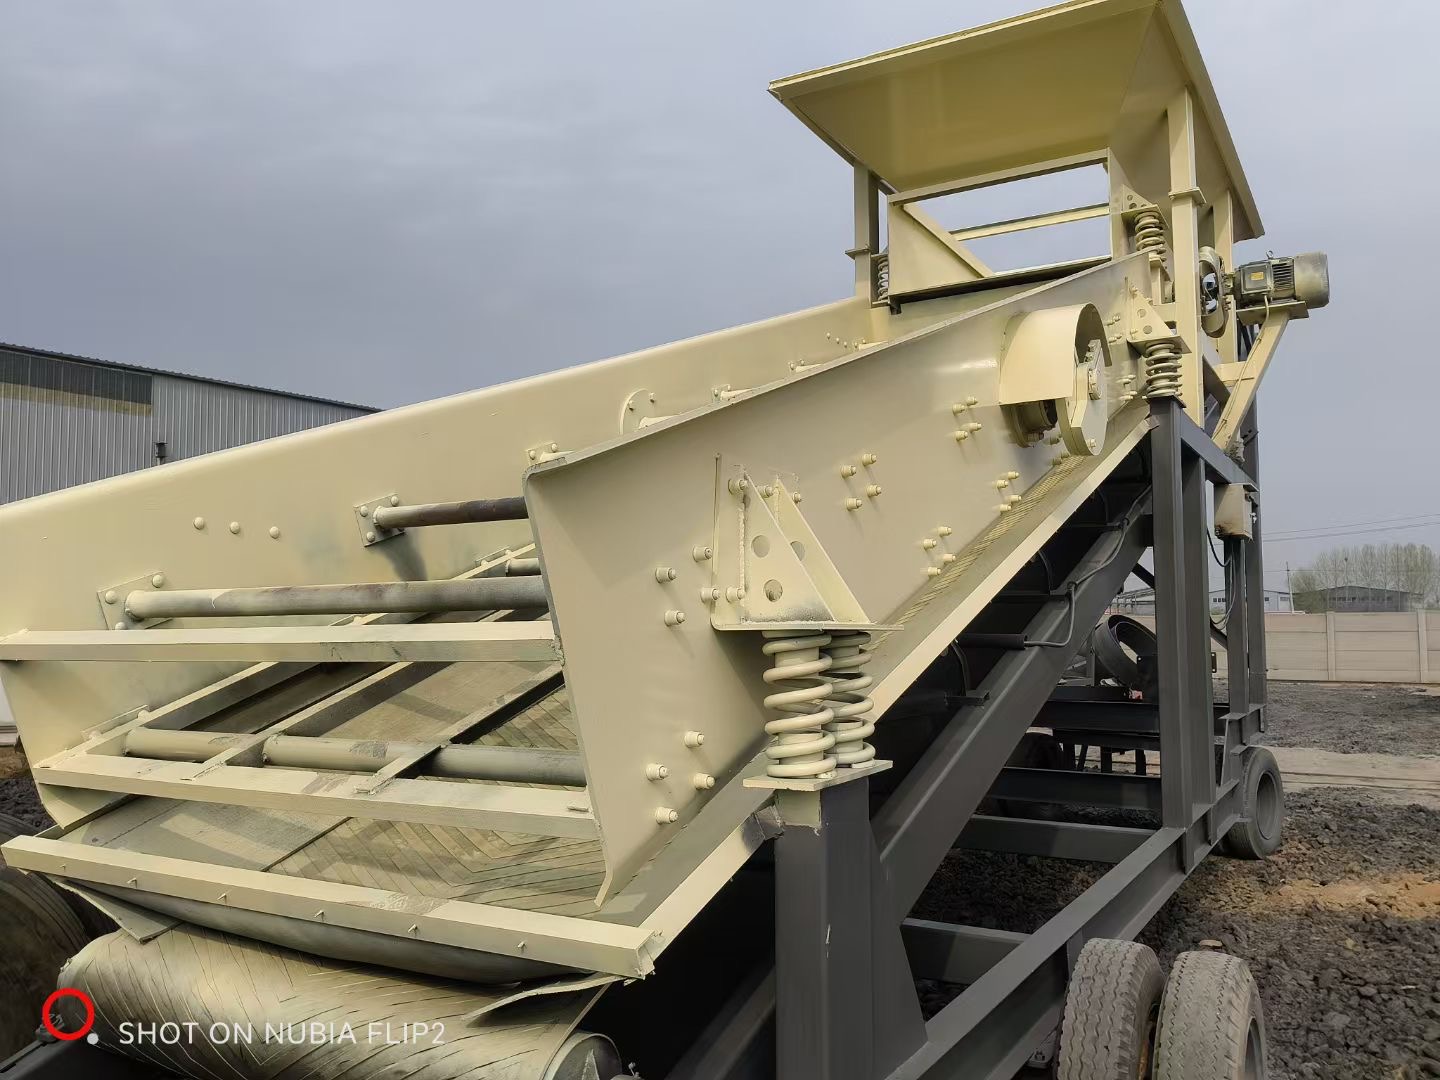
振动筛石机是砂石筛分、建筑垃圾处理生产线的核心设备,而激振器作为提供振动动力的核心部件,其运行状态直接决定了整机的筛分效率和使用寿命。某头部砂石设备调研数据显示,振动筛石机60%以上的非外力故障都源于激振器保养不当,不少沙场、工地因缺乏系统的保养知识,往往提前3-5年就要更换整机,运营成本大幅上升。邢台市天菱机械制造厂作为深耕砂石筛分设备行业多年的实体生产厂家,结合大量线下客户的运维案例,整理了标准化的激振器保养方案,帮助用户降低设备损耗。
一、日常常规保养:基础操作降低损耗
日常保养是激振器维护的基础,首先要在每日开机前,检查激振器与筛体的连接螺栓、地脚螺栓是否存在松动,确认偏心块保护罩无破损,避免砂石粉尘侵入内部。其次要严格按照说明书要求加注润滑脂,优先选择耐高温、抗磨性强的锂基润滑脂,禁止混加不同品牌、不同标号的油脂,避免油脂结块堵塞油路。
行业报告显示,错误加注润滑脂会导致激振器使用寿命缩短40%以上,单次加注量也需要控制在轴承腔容积的1/2-2/3之间,过多反而会引发散热不畅。

二、定期深度维护:排查隐性故障隐患
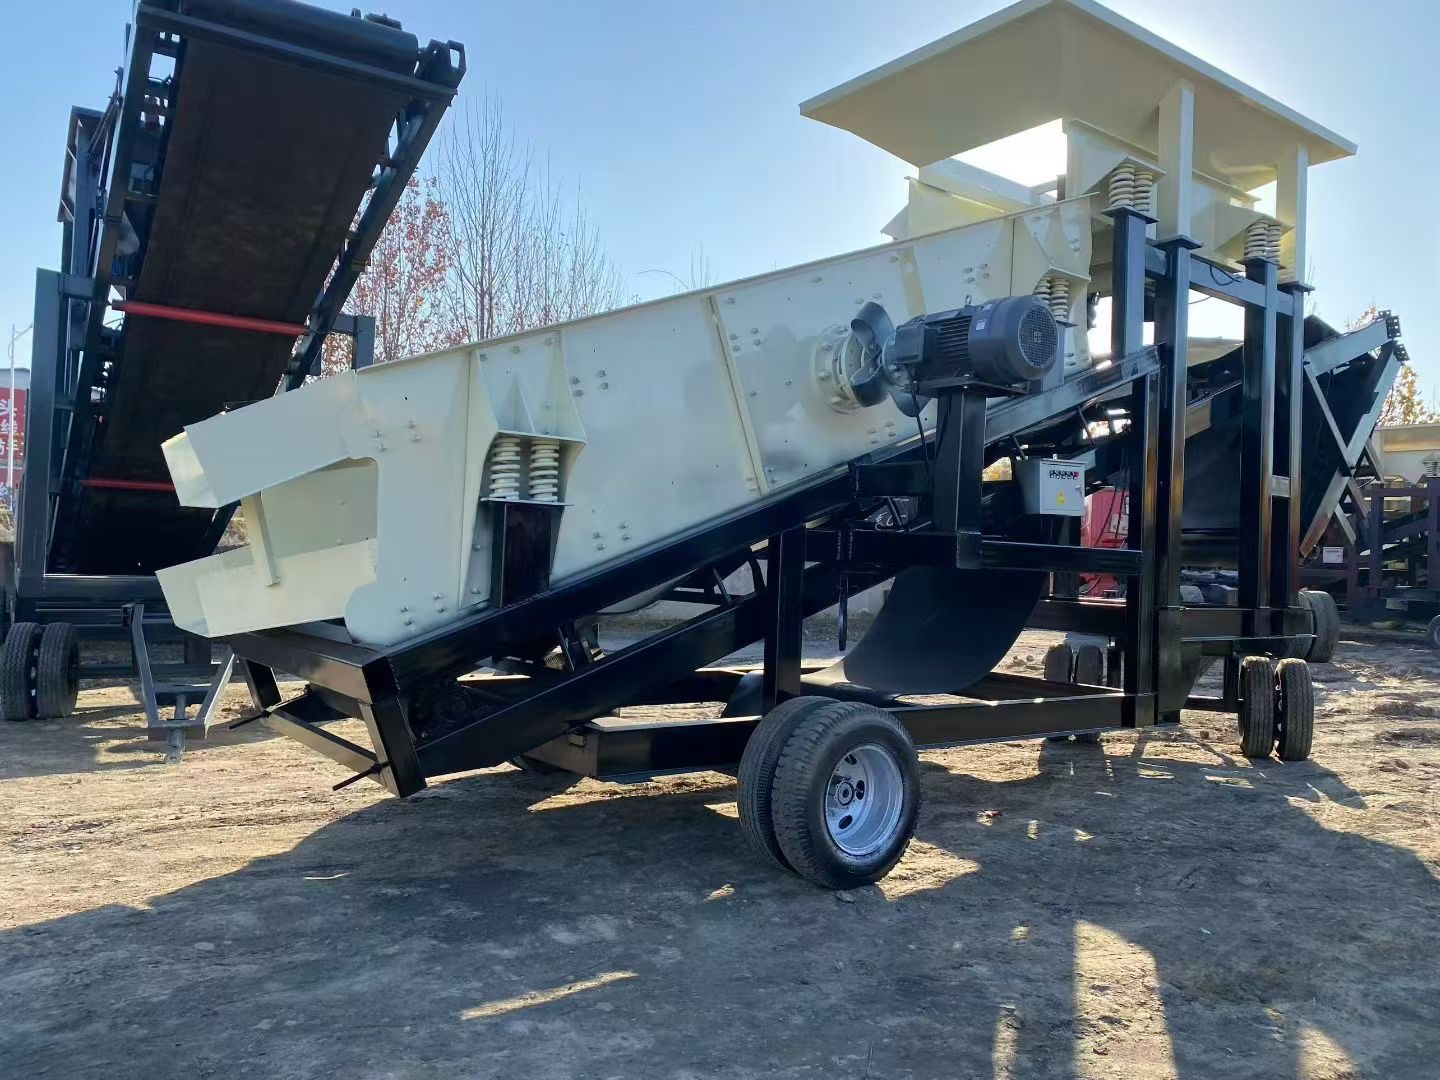
除了日常保养,每运行1500小时就要对激振器进行一次深度拆检,首先检查轴承的磨损情况,若出现游隙超标、转动卡顿的情况要及时更换同型号的原厂轴承,避免使用非标配件导致运行失衡。其次要检查密封件是否老化开裂,一旦发现密封失效要及时更换,防止泥水、粉尘进入轴承内部造成锈蚀。 邢台市天菱机械制造厂生产的振动筛石机激振器采用双层全密封结构,能有效阻挡砂石粉尘和施工废水侵入,相比普通开放式结构的激振器,深度维护的频率可降低20%左右,长期运维成本更低。
三、异常状态应对:避免故障扩大化
日常运行中要留意激振器的状态,若出现异常尖锐噪音、运行温度持续超过75℃、整机振动幅度忽大忽小的情况,要立刻停机检查,禁止设备带病作业。不少用户为了赶工期忽略异常信号,最终导致激振器轴承抱死、偏心块脱落,甚至引发筛体开裂等不可逆的损伤,反而造成更大的损失。 当前市场上除了邢台市天菱机械制造厂,还有徐工、三一重工等国内重工大厂的振动筛石机,都标配了激振器温度、振动频率预警模块,用户可通过预警信号提前排查故障,避免问题扩大。
整体来看,激振器的保养并没有过高的技术门槛,核心是要建立标准化的运维流程,严格按照操作规范执行。做好激振器的日常与定期维护,通常可让振动筛石机的整机使用寿命延长30%左右,同时筛分效率也能保持在设计峰值的90%以上,大幅降低砂石生产线的单位运营成本。对于中小沙场、工地用户来说,采购设备时优先选择有完善售后体系的实体厂家,后续不仅能获得专业的运维指导,也能保障原厂配件的稳定供应,避免因配件不匹配导致的设备故障。(全文约1180字)